
Bezpieczeństwo pracy
W działalności inżynierskiej kluczowe znaczenie ma nie tylko nowoczesność i efektywność wdrażanych technologii, ale przede wszystkim ich bezpieczeństwo. Każdy inżynier projektujący, integrujący, modernizujący czy też utrzymujący park maszynowy w zakładzie produkcyjnym staje przed gąszczem przepisów prawa technicznego.
W codziennej praktyce najczęstszym źródłem wątpliwości jest rozróżnienie i właściwe zastosowanie dwóch kluczowych obszarów: wymagań zasadniczych (wynikających z unijnej dyrektywy maszynowej 2006/42/WE – a za chwilę Rozporządzenia Maszynowego 2023/1230) oraz wymagań minimalnych (wynikających z dyrektywy narzędziowej 2009/104/WE).
Prześledźmy zatem, jak kwestie te przekładają się na obowiązkowe kontrole maszyn w ich cyklu życia – zarówno na etapie wprowadzania wyrobu na rynek, jak i w trakcie jego wieloletniej eksploatacji w zakładzie pracy.
Dwa filary bezpieczeństwa maszyn: Wymagania zasadnicze a wymagania minimalne
Aby prawidłowo zarządzać bezpieczeństwem technicznym, musimy zrozumieć, że unijne prawodawstwo w tym zakresie opiera się na dwóch odrębnych, lecz uzupełniających się filarach: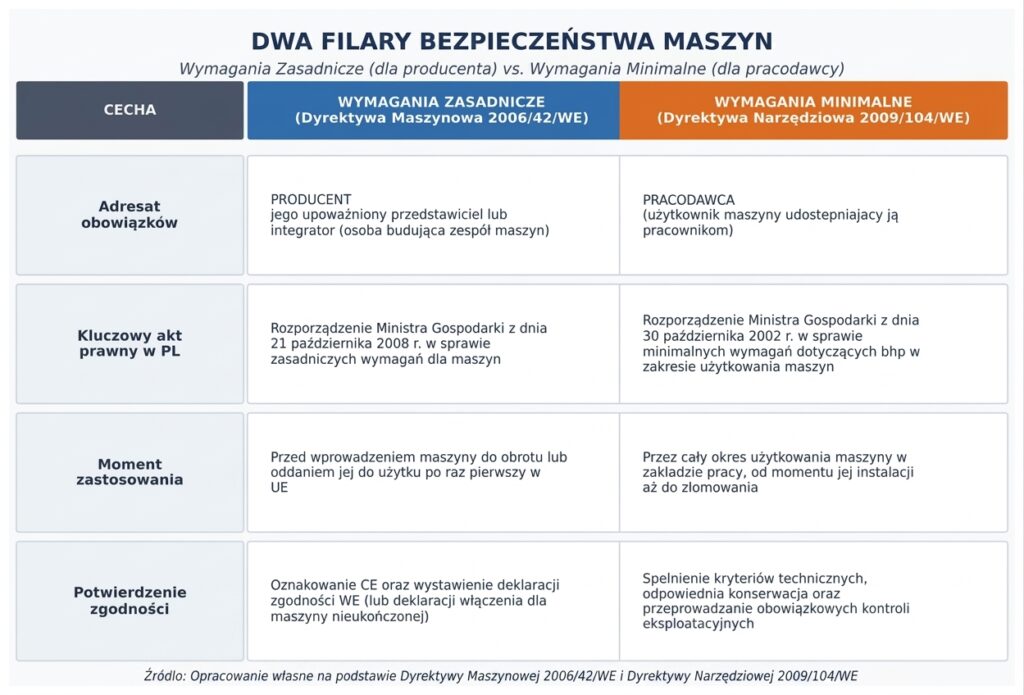
Kontrole eksploatacyjne u pracodawcy (Dyrektywa Narzędziowa)
Dyrektywa narzędziowa 2009/104/WE (oraz polskie rozporządzenie w sprawie wymagań minimalnych) nakłada na pracodawców bezwzględny obowiązek poddawania maszyn systematycznym kontrolom technicznym. Celem tych działań jest wykrycie i usunięcie na czas ubytków sprawności i usterek mogących prowadzić do sytuacji niebezpiecznych.
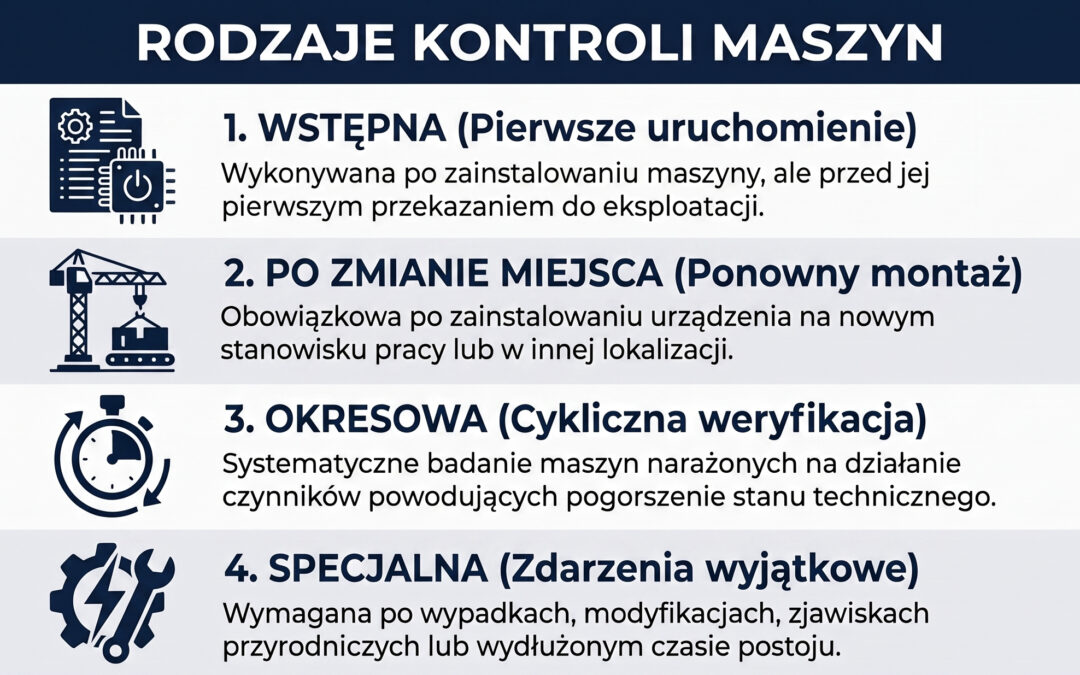
Ustawodawca przewidział cztery rodzaje kontroli eksploatacyjnych, które musi zorganizować pracodawca:
A. Kontrola wstępna
Wymagana jest zawsze, gdy bezpieczne użytkowanie maszyny jest bezpośrednio uzależnione od warunków, w jakich została zainstalowana. Kontrolę tę przeprowadza się po zainstalowaniu maszyny, a przed oddaniem jej do użytku. Ma ona na celu potwierdzenie, że montaż i instalacja zostały wykonane prawidłowo, a wszystkie funkcje bezpieczeństwa (np. wyłączniki awaryjne, kurtyny świetlne, osłony blokujące) działają bez zarzutu w konkretnych warunkach lokalnych.
B. Kontrola po zmianie miejsca instalacji
Występuje w tych samych przypadkach co kontrola wstępna, ale realizowana jest po przeprowadzeniu montażu maszyny na nowym stanowisku pracy lub w nowej lokalizacji. Przeniesienie maszyny wiąże się z koniecznością ponownego sprawdzenia poprawności podłączenia mediów, stabilności posadowienia oraz integracji z lokalnymi systemami bezpieczeństwa itd.
C. Kontrola okresowa
Pracodawca musi zapewnić, aby maszyny narażone na działanie czynników powodujących pogorszenie ich stanu technicznego (takich jak drgania, wysoka temperatura, zużycie ścierne, korozja) były poddawane regularnym badaniom i kontrolom okresowym. Częstotliwość tych kontroli powinna wynikać z instrukcji producenta (dawniej DTR), warunków pracy maszyny oraz analizy ryzyka przeprowadzonej w zakładzie. Powinny być to regularne przeglądy, które pozwalają wyłapać zużycie materiałów czy uszkodzenia osłon.
D. Kontrola specjalna
To niezwykle ważny instrument reagowania na nietypowe zdarzenia. Kontrolę specjalną przeprowadza się za każdym razem, gdy zajdą wyjątkowe okoliczności mogące pogorszyć bezpieczeństwo maszyny, a w szczególności jako następstwo:
• prac modyfikacyjnych (modernizacji, przebudowy);
• zdarzeń wypadkowych lub poważnych awarii (niebezpiecznych uszkodzeń);
• działania zjawisk przyrodniczych (np. uderzenie pioruna, zalanie);
• przedłużonych okresów przestoju maszyny.
Praktyka pokazuje, że to o tych kontrolach najczęściej zapominają użytkownicy maszyn. Muszą być przeprowadzone zawsze, gdy zajdą ww. „wyjątkowe okoliczności”, a przede wszystkim – po wypadku przy pracy do jakiego doszło z udziałem maszyny.
Dlaczego kontrola (przegląd) maszyny po wypadku jest absolutnie kluczowa, nawet jeśli „gołym okiem” nic nie widać?
Maszyna jako sprawca: Często to właśnie ukryta, techniczna niesprawność, której nie widać przy rutynowym patrzeniu na maszynę (np. „sklejony” styk w przekaźniku bezpieczeństwa czy mikro-wyciek w układzie hydraulicznym), doprowadza do wypadku. Jeśli nie zrobisz rzetelnego przeglądu, dopuszczasz do pracy „technicznego recydywistę”.
Maszyna jako ofiara: Wypadek przy pracy to zawsze gwałtowne zdarzenie. Nawet jeśli operator nie uderzył w maszynę niczym ciężkim, mogło dojść do przeciążeń, naruszenia ryglowań czy uszkodzenia czujników, których nie widać pod obudową.
Kto może przeprowadzać kontrole i jak je dokumentować?
Zgodnie z przepisami, kontroli maszyn mogą dokonywać:
1. Jednostki działające na podstawie odrębnych przepisów (np. Urząd Dozoru Technicznego w przypadku urządzeń podlegających dozorowi technicznemu).
2. Osoby upoważnione przez pracodawcę i posiadające odpowiednie kwalifikacje – mogą to być wykwalifikowani inżynierowie mechanicy, automatycy, pracownicy utrzymania ruchu posiadający wiedzę techniczną i uprawnienia eksploatacyjne.
Zasady prowadzenia dokumentacji kontroli maszyn
• Obowiązek rejestracji i przechowywania: Wyniki wszystkich kontroli maszyn muszą być obligatoryjnie rejestrowane i przechowywane przez okres co najmniej 5 lat od dnia zakończenia kontroli (chyba że odrębne przepisy stanowią inaczej). Dokumenty te muszą być stale dostępne do wglądu dla organów nadzoru i kontroli warunków pracy.
• Maszyny pracujące poza zakładem: Jeżeli sprzęt roboczy (np. wózek widłowy, podest ruchomy, elektronarzędzie itp.) jest użytkowany poza terenem zakładu pracy, w miejscu jego pracy musi fizycznie znajdować się dokument potwierdzający przeprowadzenie ostatniej kontroli.
Podsumowanie
Zapewnienie bezpieczeństwa parku maszynowego wymaga od kadry inżynieryjnej systemowego podejścia. Prawidłowy podział ról i świadomość prawna chronią przedsiębiorstwo przed wypadkami przy pracy, a kadrę inżynierską i zarządczą przed odpowiedzialnością karną oraz odszkodowawczą. O czym warto pamiętać?
1. Weryfikacja dokumentacji przy zakupie maszyn: Nie kupujmy maszyn „na słowo”. Sprawdźmy, czy maszyna posiada prawidłową deklarację zgodności WE, czy instrukcja obsługi jest w języku polskim oraz czy na tabliczce znamionowej widnieje znak CE. W przypadku zakupu robota przemysłowego upewnijmy się, że otrzymujemy deklarację włączenia maszyny nieukończonej oraz instrukcję montażu.
2. Róbmy audyt po każdej modernizacji: Pamiętajmy, że głęboka modyfikacja lub połączenie maszyn w zespół (linię produkcyjną) może zostać uznane za stworzenie nowej maszyny. Wtedy to Wasz zakład staje się „producentem” i musi przeprowadzić pełną procedurę oceny zgodności, wystawić nową deklarację zgodności WE oraz nanieść oznakowanie CE.
3. Wdróżmy przejrzysty system kontroli eksploatacyjnych: Zadbajmy o to, by każda maszyna w zakładzie miała swoją kartę/dziennik/rejestr itp., w którym rejestrowane będą kontrole wstępne, okresowe i specjalne. Upoważnijmy do kontroli wyłącznie osoby o potwierdzonych kwalifikacjach technicznych i rzetelnie przechowujmy te dokumenty przez wymagane 5 lat. Pamiętajmy, że jeśli maszyna pracuje poza terenem zakładu, dokument ostatniej kontroli musi jej zawsze towarzyszyć.
4. Bezpieczeństwo zaczyna się na etapie projektu i wymaga walidacji: Projektując osłony czy układy sterowania, bezwzględnie opierajcie się na normach zharmonizowanych (takich jak PN-EN ISO 13857 dla odległości bezpieczeństwa czy PN-EN ISO 13849-1 dla układów sterowania). Przed oddaniem maszyny do użytku dokonajmy walidacji!
Opracował:
Paweł Graczyk
Członek Zarządu Oddziału SIMP,
Inspektor pracy Państwowej Inspekcji Pracy,
specjalista w zakresie bezpieczeństwa pracy
przy maszynach i urządzeniach technicznych.